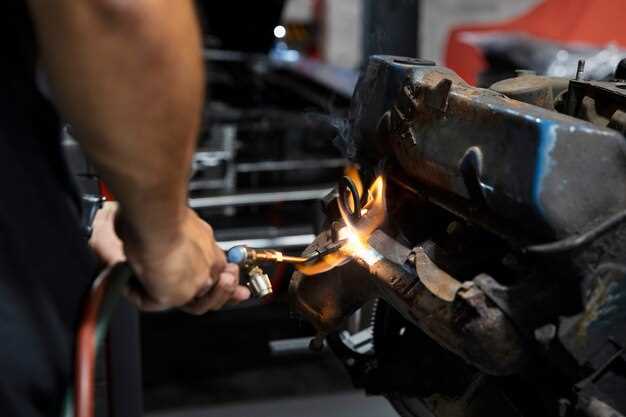
Полуавтоматическая сварка кузова автомобиля советы для получения качественного ремонта
Выберите подходящий режим сварки и настройте параметры аппарата с учетом толщины металла и типа соединения. Например, для работы с тонкими листами рекомендуется использовать меньший ток и короткий импульс, чтобы избежать перегрева и деформации. При соединении толстых элементов выбирайте более мощный режим, чтобы обеспечить полноценное проваривание и надежное соединение.
Обеспечьте хорошую очистку поверхностей перед сваркой. Для этого удалите ржавчину, старые слои краски и окислы с помощью щеток или механической обработки. Грязь и ржавчина снижают качество сварного шва, затрудняя его равномерность и прочность.
Правильно зафиксируйте детали перед началом сварочных работ. Используйте зажимы, чтобы удерживать элементы на месте и исключить их смещение во время провара. Это особенно важно для кузовных соединений, требующих аккуратной и ровной сварки, чтобы не возникло дополнительных деформаций.
Подготовка к сварке кузова автомобиля
Очистите поверхность, на которой будете работать. Удалите ржавчину, краску и грязь с помощью шлифовальной машины или наждачной бумаги. Это обеспечит хороший контакт между сварочными элементами.
Проверьте состояние деталей кузова. Убедитесь, что они не имеют трещин или значительных повреждений. Если есть необходимость, замените поврежденные участки перед сваркой.
Подготовьте сварочное оборудование. Убедитесь, что полуавтомат исправен, проверьте наличие проволоки и газа. Настройте параметры сварки в зависимости от толщины металла.
Используйте защитное снаряжение. Наденьте маску, перчатки и защитную одежду, чтобы избежать травм. Это особенно важно при работе с высокими температурами и искрами.
Обеспечьте хорошую вентиляцию в рабочем пространстве. Сварка может выделять вредные газы, поэтому открывайте окна или используйте вытяжку.
Соблюдайте порядок на рабочем месте. Уберите лишние инструменты и материалы, чтобы избежать случайных травм и облегчить доступ к необходимым предметам.
Перед началом сварки сделайте пробный шов на обрезке металла. Это поможет настроить параметры и проверить качество сварки.
| Этап подготовки | Рекомендации |
|---|---|
| Очистка поверхности | Удалите ржавчину и краску |
| Проверка деталей | Замените поврежденные участки |
| Настройка оборудования | Проверьте полуавтомат и параметры сварки |
| Защита | Используйте маску и защитную одежду |
| Вентиляция | Обеспечьте приток свежего воздуха |
| Порядок на рабочем месте | Уберите лишние предметы |
| Пробный шов | Настройте параметры на обрезке |
Выбор оборудования для сварки полуавтоматом
При выборе сварочного оборудования для полуавтомата обратите внимание на мощность аппарата. Оптимальная мощность для кузовного ремонта составляет от 130 до 200 А. Это обеспечит достаточную производительность для работы с различными толщинами металла.
Выбирайте инверторные сварочные аппараты. Они легкие, компактные и обеспечивают стабильную дугу. Обратите внимание на наличие функции регулировки напряжения и силы тока, что позволит адаптировать процесс сварки под конкретные условия.
Не забудьте про газовый баллон. Для сварки углекислым газом (CO2) или смесью газов (аргон с CO2) потребуется качественный редуктор. Он должен обеспечивать точную настройку давления, что важно для получения качественного шва.
Выбор проволоки также играет ключевую роль. Используйте проволоку диаметром 0,8-1,0 мм для кузовного ремонта. Она подходит для большинства автомобильных металлов и обеспечивает хорошую адгезию.
Не пренебрегайте защитным оборудованием. Маска с автоматическим затемнением, перчатки и защитная одежда защитят вас от искр и ультрафиолетового излучения. Это не только обеспечит безопасность, но и повысит комфорт во время работы.
Наконец, учитывайте дополнительные аксессуары, такие как магнитные зажимы, которые помогут удерживать детали в нужном положении, и сварочные щетки для очистки швов. Эти мелочи значительно упростят процесс и повысят качество сварки.
Подбор сварочных материалов и проволоки
Для сварки кузова автомобиля полуавтоматической сваркой используйте проволоку диаметром 0,6-0,8 мм. Это обеспечивает хорошую балансировку между стабильностью дуги и глубиной проплавления, что важно для качественного соединения металлических деталей.
Обратите внимание на тип проволоки: для соединений из нержавеющей стали выбирайте проволоку с высоким содержанием хрома и никеля, а для сварки обычной стали – проволоку с основным или полуреактивным покрытием. Это повышает коррозионную стойкость шва и уменьшает риск возникновения трещин.
Цвет покрытия на проволоке служит индикатором её назначения: серебристая или светлая – для нержавеющих сталей, темная – для низколегированных или конструкционных материалов. Не стоит экономить на качестве проволоки, так как низкокачественные материалы могут привести к ухудшению прочности и долговечности сварного шва.
Обратите внимание на качественный источник проволоки и сварочных материалов. Используйте материалы известных производителей, чтобы избежать брака и обеспечить стабильную работу сварочного аппарата. Перед началом работы проверьте допустимый диаметр проволоки, указанный в инструкции к оборудованию.
При выборе сварочной проволоки подумайте о типе защитного газа: для MIG-сварки с CO2 выбирайте проволоку, специально предназначенную для этого газа – она обеспечивает минимальную пористость и равномерный шов. Для других вариантов сварки подберите проволоку, совместимую с используемым газом, чтобы избежать дефектов сварного соединения.
Оценка состояния кузова перед ремонтом
Проверьте кузов на наличие видимых повреждений. Обратите внимание на вмятины, царапины и коррозию. Используйте яркий свет для выявления мелких дефектов, которые могут быть не заметны при обычном освещении.
Измерьте толщину лакокрасочного покрытия с помощью толщиномера. Это поможет определить, были ли участки кузова перекрашены или шпаклеваны. Нормальные значения толщины варьируются от 100 до 200 мкм. Отклонения могут указывать на скрытые проблемы.
Проверьте геометрию кузова. Используйте специальные инструменты для измерения, чтобы убедиться, что все элементы кузова находятся на своих местах. Неправильная геометрия может привести к проблемам при сварке и установке новых деталей.
Оцените состояние сварных швов. Если кузов уже подвергался ремонту, осмотрите швы на наличие трещин или коррозии. Качественные швы должны быть ровными и без дефектов.
Не забудьте проверить внутренние полости кузова. Коррозия может развиваться внутри, где ее трудно заметить. Используйте зеркала и фонарики для осмотра труднодоступных мест.
Составьте список всех выявленных проблем. Это поможет вам определить объем работ и необходимые материалы для ремонта. Четкое понимание состояния кузова упростит процесс сварки и повысит качество конечного результата.
Очистка и подготовка сварочных поверхностей
Перед началом сварки удалите с поверхности кузова остатки ржавчины, краски и грязи с помощью металлической щетки или шлифовальной машинки. Это обеспечит лучший контакт металла и снизит риск появления дефектов сварного шва.
Обезжирьте область сварки с помощью уайт-спирита или специального обезжиривающего средства. Не допускайте присутствия масла, пыли или влаги, так как они ухудшают качество сварного соединения и сильно увеличивают вероятность образования пор и трещин.
Проверьте толщину металла в зоне работы, чтобы исключить чрезмерное удаление материала и не нарушить прочности кузова. Используйте для этого толщиметр и ориентируйтесь на заводские параметры.
Обеспечьте равномерное заземление, закрепив зажим за чистую, обезжиренную поверхность кузова. Эти действия помогают устранить паразитные токи и обеспечивают стабильный процесс сварки.
При наличии ржавых участков или слабых металлов рекомендуется предварительно обработать их специальными преобразователями ржавчины или провести механическую очистку, чтобы добиться однородной поверхности.
Если в зоне предполагаемой сварки есть повреждения, удалите их полностью, чтобы получить плотное соединение без пропусков. Используйте для этого напильник или шлифовальную губку, стараясь не нарушить геометрию кузова.
Технология сварки полуавтоматом
Выбор правильного сварочного аппарата – первый шаг к качественному ремонту кузова. Полуавтоматические сварочные машины обеспечивают высокую скорость и удобство работы. Убедитесь, что ваш аппарат поддерживает необходимые режимы сварки и подходит для используемых материалов.
Перед началом сварки подготовьте рабочую зону. Очистите поверхности от ржавчины, краски и загрязнений. Это обеспечит надежное соединение. Используйте щетку или шлифовальную машину для обработки металла.
Настройте параметры сварки в зависимости от толщины металла. Для тонких листов (до 2 мм) используйте меньший ток, чтобы избежать прожогов. Для более толстых материалов (от 3 до 5 мм) увеличьте силу тока. Правильная настройка – залог качественного шва.
При сварке держите горелку под углом 15-20 градусов к поверхности. Это поможет равномерно распределить тепло и избежать перегрева. Двигайтесь плавно, чтобы обеспечить стабильный шов. Не забывайте о правильной скорости перемещения – слишком быстрое движение приведет к недостаточной проплавке, а слишком медленное – к перегреву.
Используйте защитное оборудование: маску, перчатки и спецодежду. Это защитит вас от искр и ультрафиолетового излучения. Также позаботьтесь о вентиляции в рабочем помещении, чтобы избежать накопления вредных газов.
После завершения сварки проверьте швы на наличие дефектов. Обратите внимание на равномерность и отсутствие трещин. При необходимости проведите шлифовку или дополнительную обработку шва для улучшения внешнего вида и прочности соединения.
Настройка сварочного аппарата для различных металлов
Для сварки стали установите напряжение на уровне 20-25 В и ток в диапазоне 150-200 А. Это обеспечит хорошую проникающую способность и минимизирует риск образования шлака.
При работе с алюминием настройте аппарат на 15-20 В и ток 100-150 А. Используйте газовую защиту, чтобы предотвратить окисление. Обязательно применяйте специальные проволоки для алюминия.
Для нержавеющей стали оптимальные параметры – 18-22 В и 120-180 А. Убедитесь, что используете проволоку с соответствующим составом, чтобы избежать коррозии шва.
При сварке цветных металлов, таких как медь, настройте ток на 80-120 А и напряжение на 15-18 В. Используйте специальные присадки для улучшения качества шва.
Регулярно проверяйте настройки аппарата перед началом работы. Это поможет избежать дефектов и обеспечит надежность соединений. Не забывайте о чистоте поверхности металла перед сваркой – это значительно улучшит качество шва.
Техника выполнения сварочных швов
Начинайте сварку с правильной подготовки поверхности – удалите ржавчину, краску и масляные загрязнения, чтобы обеспечить хорошее сцепление металла.
Держите электрод и проволоку под постоянным, равномерным углом около 20–30 градусов по отношению к заготовке, чтобы шов был равномерным и без пропусков.
Движения должны быть плавными и последовательными, избегая рывков, чтобы создать равномерный и плотный шов без пропущенных участков и пор.
Интенсивность подачи проволоки подбирайте так, чтобы металл стабильно плавился, не образуя слишком глубокое или неглубокое проплавление.
Не перегревайте место сварки – контролируйте температуру и не допускайте перегрева, чтобы не повредить структуру металла и снизить риск деформации.
Постепенно наращивайте длину шва, делая его нередко коротким и аккуратным, чтобы избежать перенагрева и трещин.
Завершайте шов аккуратным доворотом и недолгим охлаждением. После окончания работы проверьте качество шва визуально и при необходимости обработайте швы шлифовкой для устранения неровностей.
Контроль качества сварного соединения
Проверьте визуально сварное соединение на наличие трещин, пор и недоплавлений. Обратите внимание на равномерность шва и его толщину – они должны быть одинаковыми по всей длине.
Используйте магнитный или ультразвуковой контроль для обнаружения внутренних дефектов, которые не видны невооруженным глазом. Ультразвук поможет выявить внутренние поры, трещины и непровары, что особенно важно при ремонте кузова.
Проведите измерение толщины сварного шва с помощью штангенциркуля или мера толщины. Толщина должна соответствовать исходным требованиям и не превышать допустимые отклонения.
Обратите внимание на цвет и поверхность сварного соединения. Правильная сварка обычно имеет однородный цвет, без темных пятен или обгоревших участков, что указывает на правильный режим нагрева.
Проведите пробное механическое испытание, например, разрывное или изгибное тестирование, если есть такая возможность. Это поможет убедиться в прочности соединения и его способность выдерживать эксплуатационные нагрузки.
Не забудьте проверить зазоры и прилегание деталей после сварки. Они должны быть минимальными и равномерными по всей длине шва.
Перед окончательной сдачей убедитесь, что все дефекты устранены, а сварное соединение соответствует техническим требованиям. Регулярные проверки позволяют своевременно выявить и устранить недочеты, обеспечивая долговечность ремонта.
Устранение дефектов и коррекция ошибок
При сварке кузова автомобиля важно быстро и точно устранять дефекты. Начните с визуального осмотра шва. Обратите внимание на наличие трещин, пор, или недостаточной проплавки. Если обнаружите дефекты, используйте шлифовальный инструмент для удаления поврежденных участков.
Для коррекции недостаточной проплавки увеличьте параметры тока и скорости сварки. Это поможет достичь лучшего соединения. Если шов слишком широкий, добавьте больше сварочного материала, чтобы заполнить пробелы.
При возникновении брызг и шлака, используйте щетку или специальный инструмент для их удаления. Это обеспечит чистоту шва и улучшит его прочность. Если брызги все же попали на поверхность, аккуратно удалите их, чтобы не повредить основной металл.
Если шов выглядит неравномерно, проверьте настройки аппарата. Неправильные параметры могут привести к некачественному соединению. Убедитесь, что используете правильный диаметр проволоки и тип газа для конкретного материала.
При необходимости проведите повторную сварку. Убедитесь, что предыдущий шов полностью остыл, прежде чем начинать новую сварку. Это предотвратит перегрев и деформацию металла.
Не забывайте о контроле температуры. Используйте термометр для проверки нагрева металла. Слишком высокая температура может привести к его повреждению, а слишком низкая – к недостаточной прочности шва.
Регулярно проводите тесты на прочность сварных швов. Это поможет выявить слабые места и предотвратить возможные проблемы в будущем. Используйте метод визуального контроля и механические испытания для оценки качества соединений.
Следуя этим рекомендациям, вы сможете эффективно устранять дефекты и повышать качество сварки кузова автомобиля.
Безопасность при выполнении сварочных работ
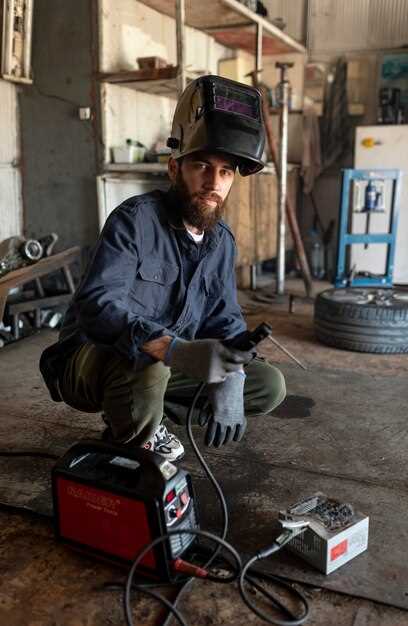
Перед началом работы всегда надежно закрепите заготовку и установите защитные ограждения, чтобы избежать случайных повреждений и обеспечить стабильность детали во время сварки.
Используйте специальную сварочную маску с автоматическим затемнением и защитные перчатки из огнеупорных материалов, что защитит глаза и руки от ультрафиолетового излучения, искр и высоких температур.
Обеспечьте хорошую вентиляцию в рабочей зоне, чтобы избежать накопления вредных газов и дымов, которые могут негативно повлиять на здоровье.
Постоянно проверяйте исправность сварочного оборудования, особенно кабелей, соединений и заземления, избегая коротких замыканий и утечек тока.
| Меры предосторожности | Описание |
|---|---|
| Использование защитных средств | Носите маски, перчатки, огнеупорную одежду и обувь для защиты от ожогов и ультрафиолетового излучения. |
| Контроль за окружающей обстановкой | Обеспечьте свободный доступ к аварийному отключению питания и удалите воспламеняющиеся материалы. |
| Проверка оборудования | Регулярно осматривайте кабели, соединения и заземление для исключения неисправностей, которые могут привести к аварии. |
| Вентиляция и защитные устройства | Работайте в хорошо проветриваемом помещении или на открытом воздухе, если возможно, используй вытяжные системы для удаления газов и дыма. |